त्वरित उत्तर
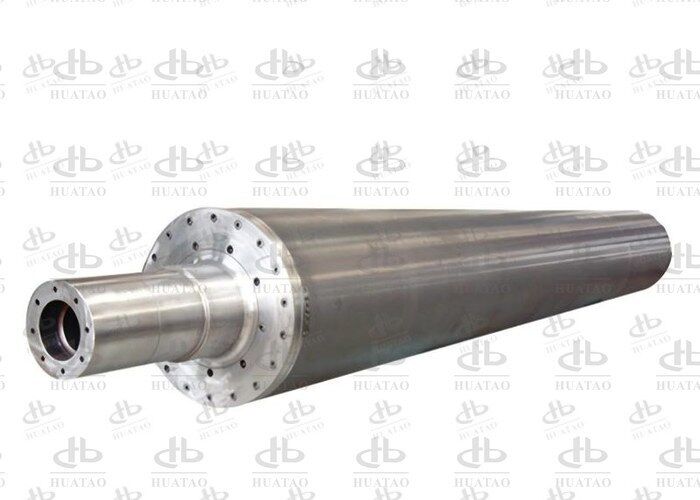
कैलेंडर्ड नॉनवॉवन पर चमकदार धब्बे और जलने के निशान दोनों वेब सतह पर ऊर्जा-खुराक की विफलताएं हैं। चमक तब दिखाई देती है जब सतह के रेशे पिघलते हैं, बहते हैं और सपाट दब जाते हैं; जलने के निशान तब दिखाई देते हैं जब वही सतह पिघलने से ऑक्सीकरण में जाती है। कैलेंडर निप्प में वेब केवल 2-5 ms के संपर्क में रहता है और गर्मी 13-20 माइक्रोन तक प्रवेश करती है, इसलिए परिणाम तीन चर द्वारा निर्धारित होता है: संपर्क रेखा पर स्टील का तापमान, स्थानीय संपर्क दबाव और रुकने का समय। क्रॉस-फेस प्रोफाइल को ±1.5 डिग्री सेल्सियस के भीतर रखें, क्राउन को वास्तविक लाइन बल से मिलाएं, और रुकने के दौरान निप्प को खुला रखें - दोष आमतौर पर एक शिफ्ट के भीतर गायब हो जाता है।
मुख्य बातें
· चमक एक सतही परिवर्तन है; यह अपने आप में संरचनात्मक ओवर-बॉन्डिंग साबित नहीं करती है। आंसू और बढ़ाव परीक्षण इसे तय करते हैं।
· ±2 डिग्री सेल्सियस से ऊपर क्रॉस-फेस विचलन एक खोज है; ±4 डिग्री सेल्सियस से ऊपर यह एक दृश्य बैंड का कारण है।
· 2,500 मिमी चेहरे पर 0.03 मिमी का क्राउन त्रुटि किनारे के निप्प दबाव को बॉन्डिंग थ्रेशोल्ड से नीचे गिरा सकता है।
· लाइन की गति दोगुनी होने पर रुकने का समय आधा हो जाता है, इसलिए तापमान सुधार ऑपरेटर आमतौर पर बहुत बड़ा होता है और अगला दोष पैदा करता है।
· शेल पर कार्बनयुक्त पॉलिमर इन्सुलेट करता है, आसपास के स्टील की तुलना में अधिक गर्म चलता है और वेब में एक दर्पण छवि प्रिंट करता है।
· बंद निप्प और गर्म रोल के साथ रुकने से एक जलने वाला पैच बनता है जो एक रोल परिधि से बिल्कुल मेल खाता है।
· एकरूपता, लोड पर क्राउन, गर्म रनआउट और संतुलन खरीद आदेश में होने चाहिए, जो रोल के साथ भेजे गए दस्तावेजों द्वारा सत्यापित हों।
सारांश तालिका: दोष हस्ताक्षर और पहली जांच
| हस्ताक्षर |
सीमा |
स्थिति |
संभावित तंत्र |
पहली जांच |
| साटन बैंड |
20-50 मिमी पर फीका पड़ जाता है |
स्थिर लेन या दोनों किनारे |
क्रॉस-फेस तापमान विचलन |
इन्फ्रारेड स्कैन 3-5 आरपीएम पर |
| चमक, कठोर किनारा |
तेज, महसूस करने योग्य |
स्थिर, अक्सर तिरछा |
सिकुड़न, दबाव स्पाइक, विदेशी चिप |
निप्प इंप्रेशन, वेब पथ |
| पैटर्न-आकार की चमक |
उत्कीर्णन का अनुसरण करता है |
पैटर्न के साथ दोहराता है |
घिसा हुआ भूमि क्षेत्र |
तिरछी रोशनी में पैटर्न की गहराई |
| आवधिक पैच |
तेज |
प्रति क्रांति एक बार |
शेल क्षति, जमाव, थर्मल रनआउट |
गर्म रनआउट माप |
| पूरी चौड़ाई पीली पड़ना |
तेज, निप्प के आकार का |
पूरी या आंशिक चौड़ाई |
बंद निप्प के साथ स्टैंडबाय |
उत्पादन स्टॉप लॉग |
| लेन में गहरे धब्बे |
छोटे, अनियमित |
स्थिर लेन |
कार्बनयुक्त बिल्डअप |
60-80 डिग्री सेल्सियस पर दृश्य जांच |
परिभाषा
चमक दोष स्थानीयकृत सट्टा प्रतिबिंब में वृद्धि है, जिसे फाइबर चपटा होने, फिल्म बनने या निप्प पर पैटर्न हस्तांतरण के कारण संदर्भ नमूने के मुकाबले बढ़े हुए 60 डिग्री चमक इकाइयों के रूप में मापा जाता है। एक जलने का दोष रंग परिवर्तन है - पीला, एम्बर, भूरा या काला - भंगुरता के साथ, जो थर्मल ऑक्सीकरण या श्रृंखला विखंडन के कारण होता है, कभी-कभी रोल से स्थानांतरित कार्बनयुक्त अवशेषों के साथ। चमक सतह पुनर्गठन है; जलना रासायनिक गिरावट है।
कार्य सिद्धांत
बॉन्डिंग ऊर्जा संपर्क तापमान, संपर्क दबाव और संपर्क समय का उत्पाद है। संपर्क समय निप्प चौड़ाई को लाइन गति से विभाजित किया जाता है: 150 मीटर/मिनट पर 8 मिमी निप्प 3.2 ms देता है, और 300 मीटर/मिनट पर 1.6 ms देता है। गर्मी विसरणशीलता × समय के वर्गमूल के लगभग बराबर होती है, जो पॉलीओलेफिन के लिए 0.1 मिमी²/सेकंड पर 3.2 ms पर लगभग 18 माइक्रोन और 1.6 ms पर 12.6 माइक्रोन है - 2 डेनियर फाइबर लगभग 17 माइक्रोन चौड़ा होता है।
केवल रोल के संपर्क में आने वाले रेशों की बाहरी त्वचा बॉन्डिंग तापमान तक पहुँचती है। इसलिए बॉन्डिंग रोल की सतह पर निर्भर करती है, न कि औसत वेब तापमान पर, और सतह के तापमान या संपर्क दबाव में कोई भी स्थानीय भिन्नता सीधे बंधन की गुणवत्ता और उपस्थिति में भिन्नता के रूप में दिखाई देती है। "बॉन्ड नहीं" और "ग्लेज्ड" के बीच ऊर्जा विंडो अक्सर निश्चित रुकने पर सतह के तापमान के केवल 10-15 डिग्री सेल्सियस होती है, यही कारण है कि एक मामूली प्रोफ़ाइल त्रुटि एक अन्यथा स्वीकार्य रोल पर एक दृश्य दोष पैदा करती है।
सही प्रोफ़ाइल नियंत्रण के लाभ
· उच्च प्रथम-गुणवत्ता उपज, क्योंकि दोषों को स्रोत पर ही दूर कर दिया जाता है बजाय वाइंडर पर छांटने के।
· एक व्यापक प्रक्रिया विंडो, इसलिए गति परिवर्तन के लिए रेसिपी को फिर से लिखने की आवश्यकता नहीं होती है।
· लंबी सफाई अंतराल, क्योंकि समान सतह तापमान स्थानीय गिरावट को कम करता है।
· कम ऊर्जा उपयोग, क्योंकि एक समान रोल को ठंडे किनारे को छिपाने के लिए बढ़े हुए सेटपॉइंट की आवश्यकता नहीं होती है।
· हर बाद के रखरखाव निर्णय के लिए एक प्रलेखित आधार रेखा।
अनुप्रयोग और संवेदनशीलता
स्वच्छता स्पनबांड और एसएमएस चमक के प्रति सबसे संवेदनशील होते हैं क्योंकि दोष उपभोक्ता को दिखाई देता है। चिकित्सा कपड़े सीधे मलिनकिरण को अस्वीकार करते हैं। निस्पंदन मीडिया पारगम्यता के माध्यम से प्रतिक्रिया करते हैं, क्योंकि एक ग्लेज्ड पैच में छिद्रता ढह जाती है। जियोटेक्सटाइल उपस्थिति भिन्नता को सहन करते हैं लेकिन कम गति पर जलने के प्रति संवेदनशील होते हैं जहां रुकने का समय लंबा होता है। ऑटोमोटिव इंटीरियर ग्रेड तैयार हिस्से में रंग बेमेल के रूप में पैटर्न चमक भिन्नता को पढ़ते हैं।
सामग्री तुलना
| विकल्प |
सतह का तापमान |
एकरूपता |
ताकत |
सीमाएं |
| तेल-हीटेड स्टील रोल |
250 डिग्री सेल्सियस तक |
±2-3 डिग्री सेल्सियस |
स्थिर, उच्च तापीय द्रव्यमान |
धीमी गति से गर्म होना, किनारे का नुकसान |
| इंडक्शन-हीटेड रोल |
275 डिग्री सेल्सियस तक |
±1-1.5 डिग्री सेल्सियस ज़ोन |
तेज प्रतिक्रिया, ज़ोन नियंत्रण |
नियंत्रण जटिलता |
| कार्ट्रिज या रॉड हीटर |
200 डिग्री सेल्सियस तक |
±4-6 डिग्री सेल्सियस |
कम पूंजी, रेट्रोफिट |
चौड़े चेहरों पर असमान |
| हार्ड क्रोम शेल |
— |
— |
पहनने का प्रतिरोध, मरम्मत योग्य |
यदि ओवर-पॉलिश किया गया तो ग्लेज हो जाता है |
| सिरेमिक कोटेड शेल |
— |
— |
एंटी-स्टिक, उच्च पहनने का प्रतिरोध |
उच्च लागत, विशेषज्ञ मरम्मत |
| रबर या पु काउंटर रोल |
— |
— |
समान निप्प, पैटर्न की रक्षा करता है |
पहनना और कठोरता बहाव |
अनुप्रयोग तुलना
| अनुप्रयोग |
प्रमुख विफलता |
प्राथमिक विनिर्देश |
द्वितीयक |
| स्वच्छता स्पनबांड |
किनारे की चमक बैंड |
एकरूपता ±1.5 डिग्री सेल्सियस |
लोड पर क्राउन |
| मेडिकल एसएमएस |
जले हुए धब्बे |
सतह की सफाई, एंटी-स्टिक |
सफाई प्रोटोकॉल |
| निस्पंदन मीडिया |
ग्लेज्ड पैच |
निप्प एकरूपता, भूमि नियंत्रण |
पैटर्न की गहराई |
| स्पनलेस |
पैटर्न चमक, ड्रम निशान |
ड्रम संकेंद्रता |
वेब तनाव |
| जियोटेक्सटाइल |
कम गति पर जलना |
रुकने का प्रबंधन |
हीटिंग प्रतिक्रिया |
| ऑटोमोटिव इंटीरियर |
चमक बेमेल |
पूर्ण-चौड़ाई एकरूपता |
फिनिश स्थिरता |
चयन गाइड
1.कार्य चौड़ाई बनाम चेहरा चौड़ाई।किनारे के प्रभाव उस मार्जिन में रहते हैं; चेहरे की चौड़ाई ट्रिम भत्ते से अधिक होनी चाहिए। वेब जितनी चौड़ी रोल होगी, उसके सिरे हमेशा गर्म रहेंगे।
2.तापमान और गर्म होने की दर।इंडक्शन मिनटों में प्रतिक्रिया करता है; थर्मल शॉक से बचने के लिए तेल प्रणालियों को नियंत्रित वार्म-अप की आवश्यकता होती है।
3.लाइन बल एन/मिमी में।कुल बल में परिवर्तित करें और पुष्टि करें कि शेल, बेयरिंग और क्राउन इसके लिए रेटेड हैं। थर्मल बॉन्डिंग के लिए एक इंडक्शन कैलेंडर रोल को क्राउन ड्राइंग के साथ आना चाहिए।4.काउंटर रोल प्रकार।
एक कवर किया हुआ काउंटर रोल निप्प को चौड़ा करता है और दबाव को समान करता है लेकिन कठोरता बहाव और तापमान सीमा का परिचय देता है।5.उत्कीर्णन या सादा।
उत्कीर्णित शेल्स को भूमि प्रतिशत, गहराई और पोस्ट-उत्कीर्णन कोटिंग निर्दिष्ट करने की आवश्यकता होती है - पैटर्न विकल्पों के लिए एम्बॉसिंग कैलेंडर रोल रेंज देखें।6.दस्तावेज़ीकरण।थर्मल मैप गर्म, रेटेड लोड पर निप्प इंप्रेशन, रनआउट चार्ट गर्म, बैलेंस रिपोर्ट, सामग्री प्रमाण पत्र।खरीद गाइड
आप जिस दोष को रोक रहे हैं उसे बताएं, न कि केवल आयामों को। "कैलेंडर रोल, 2,600 मिमी चेहरा" एक कमोडिटी को आमंत्रित करता है; "थर्मल बॉन्डिंग कैलेंडर रोल, 2,500 मिमी कार्य चौड़ाई, 80 एन/मिमी लाइन बल, 190 डिग्री सेल्सियस सतह, तापमान पर ±1.5 डिग्री सेल्सियस क्रॉस-फेस एकरूपता, ड्राइंग के अनुसार क्राउन, टीआईआर ≤0.02 मिमी गर्म, 350 मीटर/मिनट पर जी2.5" एक इंजीनियर उत्पाद को आमंत्रित करता है।स्वीकृति परीक्षणों का नाम बताएं और कौन उनकी गवाही देता है। एकरूपता स्थिर अवस्था में, उत्पादन तापमान पर, रोल 3-5 आरपीएम पर घूमते हुए, चेहरे पर 20 से अधिक बिंदुओं के साथ-साथ दोनों सिरों पर प्रदर्शित की जाती है। निप्प इंप्रेशन रेटेड लोड पर काउंटर रोल फिट के साथ लिया जाता है। रनआउट तापमान पर दर्ज किया जाता है। बैलेंस ग्रेड अधिकतम ऑपरेटिंग गति को संदर्भित करता है।लिखित रूप में रिलीज रणनीति के लिए पूछें: कोटिंग प्रकार और मोटाई, सफाई उपकरण, विलायक संगतता, सफाई तापमान। पूछें कि शेल कितने रीग्राउंड की अनुमति देता है इससे पहले कि कोटिंग की मोटाई या केस की गहराई विनिर्देश से नीचे गिर जाए। स्पेयर-पार्ट्स सूची के लिए पूछें, क्योंकि कैलेंडर रोल केवल उसके सबसे कमजोर सहायक उपकरण जितना ही उपलब्ध है।
अंत में, एक कमीशनिंग चेकलिस्ट का अनुरोध करें - थर्मल मैप, इंप्रेशन, रनआउट, फर्स्ट-आर्टिकल ग्लॉस रीडिंग। अधिकांश नए रोल जो कम प्रदर्शन करते हैं, उन्हें पुराने क्राउन मान्यताओं और पुराने सेंसर ऑफसेट के साथ स्थापित किया जाता है।
विफलता विश्लेषण
लक्षण
तंत्र
सबूत
कार्रवाई
| किनारे की चमक बैंड |
केंद्र तापमान से ऊपर किनारे का क्षेत्र |
इन्फ्रारेड मानचित्र सिरों को 5-10 डिग्री सेल्सियस गर्म दिखाता है |
किनारे के सेटपॉइंट को कम करें, सत्यापित करें |
| एक लेन में चमक |
स्थानीय दबाव उच्च बिंदु |
इंप्रेशन भारी रेखा दिखाता है |
रीग्राउंड, री-क्राउन |
| दोहराया जाने वाला पैच |
जमाव, डेंट, थर्मल रनआउट |
रिक्ति परिधि के बराबर है |
साफ करें, गर्म निरीक्षण करें, रीग्राउंड करें |
| तिरछा क्रीज |
सिकुड़न दोगुनी मोटाई |
अपस्ट्रीम वेब पथ जांच |
सही तनाव और स्प्रेडर |
| रुकने के बाद भूरा पैच |
स्टैंडबाय हीट सोक |
स्टॉप लॉग |
निप्प खोलें, 120 डिग्री सेल्सियस तक ठंडा करें |
| पूरी चौड़ाई पीली पड़ना |
डिग्रेडेशन रेंज से ऊपर का चेहरा |
सेंसर ऑफसेट परीक्षण |
पुन: कैलिब्रेट करें, सेटपॉइंट कम करें |
| गति परिवर्तन के बाद चमक |
रुकने का समय बढ़ा |
रुकने का समय गणना |
गति प्रति रेसिपी लॉक करें |
| रखरखाव गाइड |
हर शिफ्ट: |
तिरछी रोशनी में शेल का निरीक्षण करें, 60-80 डिग्री सेल्सियस पर एक संगत विलायक से पोंछें, पुष्टि करें कि रुकने के दौरान निप्प खुलता है, हाथ से पकड़े जाने वाले संदर्भ के मुकाबले डिस्प्ले की पुष्टि करें। |
साप्ताहिक: |
रिसाव और कंपन के लिए रोटरी जोड़ की जाँच करें, दबाव फिल्म के साथ निप्प लोड अंशांकन सत्यापित करें, पांच स्थितियों पर चेहरे के तापमान को रिकॉर्ड करें, किनारे के ट्रिम गुणवत्ता का निरीक्षण करें।
मासिक:तापमान पर पूर्ण इन्फ्रारेड मानचित्र, चार स्टेशनों पर रनआउट, बेयरिंग कंपन स्पेक्ट्रम, दोष गणना के मुकाबले सफाई अंतराल की समीक्षा।
वार्षिक:निप्प इंप्रेशन से क्राउन सत्यापन, कोटिंग मोटाई माप, बैलेंस चेक, और मापे गए रनआउट प्रवृत्ति के आधार पर रीग्राउंड निर्णय।
केस स्टडी: 3.2 मीटर स्पनबांड लाइन पर 40 मिमी एज बैंड280 मीटर/मिनट पर 18 ग्राम स्पनबांड चलाने वाले एक स्वच्छता उत्पादक ने दोनों किनारों पर 40 मिमी चमक बैंड की सूचना दी। चमक केंद्र से 11 यूनिट ऊपर पढ़ी गई, किनारे का तन्य केंद्र से 14% अधिक था और किनारे का आंसू 20% कम था। सतह-दोष स्क्रैप 4.1% पर था।
190 डिग्री सेल्सियस पर एक इन्फ्रारेड मानचित्र ने बाहरी 120 मिमी को 9 डिग्री सेल्सियस गर्म दिखाया। 70 एन/मिमी पर एक निप्प इंप्रेशन ने केंद्र से 12% नीचे किनारे के दबाव को दिखाया - हल्के लोड के लिए काटा गया क्राउन। किनारे के क्षेत्रों को 8 डिग्री सेल्सियस तक कम कर दिया गया, शेल को वास्तविक लाइन बल के लिए फिर से ताज पहनाया गया, और जमाव पाए जाने के बाद सफाई अंतराल को 24 से 8 घंटे तक काट दिया गया।पहले उत्पादन दिन में चमक डेल्टा 11 से 3 यूनिट तक गिर गया, किनारे-से-केंद्र तन्य प्रसार 4% तक संकीर्ण हो गया, और चार सप्ताह में स्क्रैप 0.9% तक गिर गया। रेजिन, गति और पैटर्न अपरिवर्तित रहे।
अक्सर पूछे जाने वाले प्रश्न
1. क्या ताकत की समस्या के बिना चमक दिखाई दे सकती है?
हाँ। एक हल्के ग्लेज्ड सतह हो सकती है जबकि बॉन्ड पॉइंट सही रहते हैं, खासकर महीन-डेनियर वेब पर। पहले आंसू और बढ़ाव की जाँच करें; यदि अपरिवर्तित है, तो मुद्दा कॉस्मेटिक है लेकिन ग्राहक को अभी भी दिखाई देता है।
2. दौड़ की शुरुआत में ही दोष क्यों दिखाई देता है?
शेल, काउंटर रोल और वेब पथ अलग-अलग दरों पर स्थिर तापमान तक पहुँचते हैं, इसलिए पहले 50-200 मीटर अलग प्रभावी सतह तापमान पर चल सकते हैं। निप्प को खुला रखकर तब तक गर्म करें जब तक कि चेहरा सेटपॉइंट के 3 डिग्री सेल्सियस के भीतर न हो जाए।
3. मेरा सेटपॉइंट 163 डिग्री सेल्सियस पिघलने बिंदु के मुकाबले 165 डिग्री सेल्सियस है। जलना क्यों?
क्योंकि प्रदर्शित मान संपर्क सतह का तापमान नहीं है। एक जर्नल-माउंटेड या सब-सरफेस सेंसर आमतौर पर 6-12 डिग्री सेल्सियस कम पढ़ता है, जिससे वास्तविक सतह लगभग 175 डिग्री सेल्सियस हो जाती है। तीन स्थितियों पर एक संपर्क थर्मोकपल से सत्यापित करें।
4. क्या दर्पण फिनिश से चमक आती है?
यह कर सकता है। एक बहुत महीन फिनिश गर्मी हस्तांतरण में सुधार करता है लेकिन पिघले हुए पॉलिमर के आसंजन को बढ़ाता है, जिससे बिल्डअप और चमक हस्तांतरण बढ़ता है। रिलीज कोटिंग के साथ 0.2-0.3 माइक्रोन का एक नियंत्रित रा एक बेहतर समझौता है।
5. मैं क्राउन दोष को असमान हीटिंग से कैसे अलग करूं?
क्राउन त्रुटियां सममित होती हैं, दोनों किनारों को समान रूप से प्रभावित करती हैं, और ज़ोन सेटपॉइंट परिवर्तनों का जवाब नहीं देती हैं। थर्मल त्रुटियां मिनटों के भीतर प्रतिक्रिया करती हैं। एक निप्प इंप्रेशन उन्हें एक माप में अलग करता है।
6. क्या जलना हमेशा रोल का दोष होता है?
नहीं। ओवर-ड्राइड वेब, दूषित रीग्राउंड और मास्टरबैच एग्लोमेरेट्स सामान्य सतह तापमान पर जल जाते हैं। यदि दोष रोल स्थिति के बजाय सामग्री लॉट का अनुसरण करता है, तो रेजिन और ड्रायर को देखें।
7. रुकने के दौरान क्या तापमान?
नरम बिंदु से नीचे - पॉलीप्रोपाइलीन वेब के लिए लगभग 120 डिग्री सेल्सियस, निप्प खुला और रोल जॉगिंग के साथ। वास्तविक शीथ पॉलिमर के लिए मान्य करें, क्योंकि सहपीईटी शीथ 120 डिग्री सेल्सियस से काफी नीचे नरम हो जाती है।
8. शेल को कब रीग्राउंड किया जाना चाहिए?
रनआउट प्रवृत्ति पर, कैलेंडर पर नहीं। जब गर्म टीआईआर 0.03 मिमी से अधिक हो जाता है, या ज़ोनिंग अब चमक भिन्नता को ठीक नहीं कर सकता है, तो रीग्राउंड की आवश्यकता होती है। विनिर्देश से नीचे गिरने से पहले शेष कोटिंग मोटाई को ट्रैक करें।
निष्कर्ष
चमक और जलना वेब सतह पर मिलीसेकंड में तय होते हैं, जो उन्हें नुस्खा समस्या की तुलना में एक विनिर्देश समस्या बनाता है। काम करने वाला क्रम: चेहरे के तापमान को गर्म मैप करें, लोड पर निप्प इंप्रेशन लें, एक ही नमूने पर चमक और आंसू मापें, फिर एक चर बदलें और परिणाम रिकॉर्ड करें। इंजीनियरिंग पृष्ठभूमि इलेक्ट्रोमैग्नेटिक इंडक्शन हीटिंग रोल्स गाइड में है; प्रत्येक प्रक्रिया चरण के लिए रोल रेंज स्पनबांड नॉनवॉवन रोल्स और स्पनलेस नॉनवॉवन रोल्स के तहत सूचीबद्ध हैं। जहां बिल्डअप के बजाय थर्मल प्रोफाइल समस्या है, वहां सिरेमिक कोटिंग रोल सतह आसंजन व्यवहार को बदल देती है, इंडक्शन हीट कैलेंडर रोल स्टार्ट-अप पर प्रतिक्रिया समय को कम करता है, और व्यापक नॉनवॉवन फैब्रिक इंडस्ट्री सेक्शन आसन्न प्रक्रिया चरणों को कवर करता है। हाइड्रोएंटैंगल्ड वेब पर पैटर्न-संबंधित चमक आमतौर पर स्पनलेस ड्रम शेल या डाउनस्ट्रीम एम्बोस्ड रोल से जुड़ी होती है।
संबंधित पठन
· उत्पाद रेंज: स्पनबांड नॉनवॉवन रोल्स, क्रोम ड्राफ्टिंग रोल, सिलेंडर रोल
· प्रक्रिया पृष्ठभूमि: नॉनवॉवन फैब्रिक इंडस्ट्री, इंडस्ट्री ब्लॉग
· चौड़े-चेहरे का अनुभव: क्रोम-प्लेटेड चिल रोल्स: 7.4 मीटर बीओपीपी लाइन

 आपका संदेश 20-3,000 अक्षरों के बीच होना चाहिए!